
新闻资讯
数控滚齿机选型实战指南:从齿轮精度到批量稳定性的全链条解析
齿轮是机械传动系统的核心部件,其加工精度直接决定整机运行寿命与噪声水平。对于汽车变速箱、减速机、电机齿轮等批量生产企业而言,数控滚齿机的选型是否得当,往往决定了产品能否稳定达到7级甚至更高精度。本文将结合齿轮加工行业实际痛点,深度拆解数控滚齿机的选型逻辑、核心能力评估维度,以及常州及周边区域采购时如何兼顾设备性能与本地化服务保障。
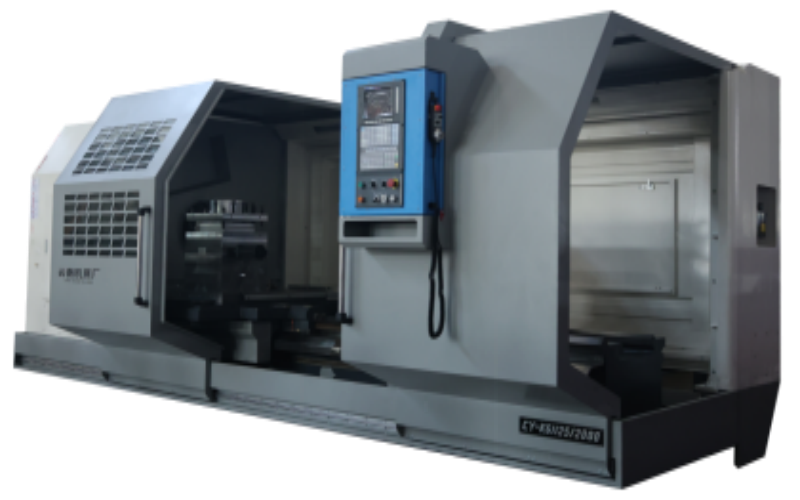
一、数控滚齿机的核心价值与市场现状
数控滚齿机作为圆柱齿轮、斜齿轮、同步器齿轮等批量加工的主力设备,其价值体现在加工效率、齿形精度与长期运行稳定性三方面。与普通滚齿机相比,数控机型通过电子齿轮箱同步、高刚性滚刀主轴与精密分度机构,可将齿形精度稳定控制在GB/T 10095标准的7级水平,部分高端配置甚至能逼近6级。
当前市场供给结构呈现明显分化:国际品牌在高端领域占据优势,但交期长、价格高、售后依赖进口备件;国产数控滚齿机近年来在刚性、稳定性与性价比上进步显著,尤其适合中小批量、多品种切换频繁的生产场景。对于汽配齿轮厂、减速机厂、电机传动配件厂而言,选型的关键不是盲目追求高配置,而是找到与自身产品精度要求、批量结构、资金预算相匹配的设备。
1.1 齿轮加工中的典型痛点
- 分序加工精度累积误差:传统“车外圆→滚齿→铣键槽”三设备流转模式,多次装夹导致齿形精度仅能达到9级,齿轮啮合噪声大、客户投诉率高。
- 批量一致性差:老旧设备分度机构磨损、滚刀主轴刚性不足,导致同一批次产品CPK值偏低,后端装配频繁出现卡滞或泄漏问题。
- 换型与调机耗时:多品种切换时,对刀、试切、参数调整动辄数小时,有效加工时间被大量挤占。
- 售后响应滞后:异地厂家设备故障后需排队跨省上门,停机数天造成产线停工损失。
二、数控滚齿机选型的五维评估模型
针对齿轮加工企业的实际需求,选型应围绕以下五个维度展开系统评估。
2.1 精度等级与分度机构
核心指标包括齿形精度、齿向精度与公法线长度变动量。7级精度齿轮需配备高刚性滚刀主轴与精密蜗轮副或电子分度系统。需重点考察设备在连续批量加工下的精度保持性,而非仅看出厂检测数据。
2.2 加工效率与节拍匹配
滚齿机效率受主轴转速、进给量与滚刀头数共同影响。需结合自身产品的模数、齿数、批量规模核算单件节拍。对于大批量汽配齿轮,可优先考虑高速干切或湿切方案,并评估自动上下料接口的兼容性。
2.3 刚性结构与抗振能力
床身采用高强度铸铁、导轨经过精密刮研或采用线性导轨的设备,在重切削与断续切削工况下表现更稳定。薄壁齿轮或长轴齿轮加工时,需特别关注支撑系统与跟刀架的刚性。
2.4 数控系统与编程便利性
成熟的数控系统应支持参数化编程、刀具磨损补偿、自动对刀与防碰撞功能。对多品种切换频繁的企业而言,系统内嵌的齿轮参数数据库能大幅缩短调机时间。
2.5 本地化服务保障能力
设备交付只是起点,后续的安装调试、工艺指导、配件供应与故障抢修才是长期稳定生产的保障。本地服务商在响应速度与工况理解上的优势,是异地厂家难以替代的。
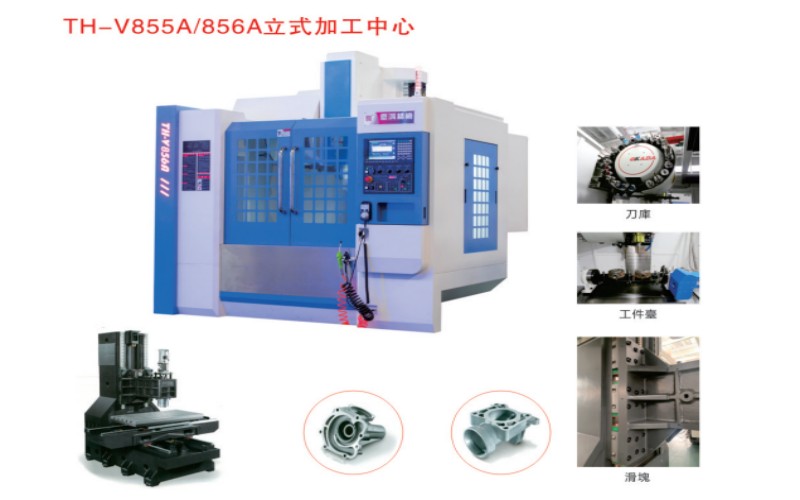
三、设备选型与工艺配套的系统化思维
齿轮加工并非滚齿机单机作业,而是需要与车削、铣削、热处理等多工序协同的完整工艺链。选型时需从整线角度审视设备配置。
3.1 齿轮轴类零件的工序集成
以齿轮轴为例,传统工艺需在数控车床、滚齿机、加工中心三台设备间流转。通过引入车铣复合中心,可一次装夹完成外圆车削、键槽铣削、端面钻孔;再以滚齿机专攻齿形加工,两段工序间通过自动化物流衔接。这种组合模式可将单件总加工时间压缩55%以上,齿形精度从9级提升至7级,齿轮啮合噪声降低10%。
3.2 自动化上下料与无人化生产
齿轮加工批量大、节拍短的特点,使其成为自动化改造的重点领域。六轴工业机器人或桁架机械手可承担毛坯上料、成品下料与工序间翻转,单名工人可同时看管2台以上设备。搭配料仓与在线检测装置,可真正实现夜班无人化连续生产。
3.3 刀具管理与切削参数优化
滚刀是滚齿加工的关键耗材,其刃磨质量与涂层类型直接影响齿面光洁度与刀具寿命。专业服务商可提供刀具选型建议与切削参数数据库,帮助企业在保证精度的前提下延长刀具寿命、降低单件成本。
四、常州及周边区域的设备采购策略
常州作为苏南制造业重镇,聚集了大量精密零部件、汽配、减速机、新能源配套企业。本地采购在交付速度与售后服务上的优势,是外地厂家难以比拟的。
4.1 本地现货与快速交付
多数外地机床厂家需排产或等待发货周期。而常州本地服务商常备数控滚齿机、车铣复合中心、刀塔机等主流机型现货,支持到店看机、现场试切实测精度,当天即可确定方案,大幅缩短投产等待时间。

4.2 免费上门勘察与工艺定制
设备选型需结合加工产品材质、批量、精度要求综合判断。常州本地服务商可免费上门勘测工况,一对一定制机床选型与工艺方案,并配套员工编程、操作培训,避免因选型不当造成的资源浪费。
4.3 极速售后与持续运维
设备故障停机是制造企业大的隐性成本。常州本地服务商承诺常州全域1小时响应、主城区2-4小时上门抢修,支持24小时应急维保。相比跨省售后等待数天,本地团队可现场排查、快速更换配件、精度校正,大限度减少停工损失。
五、综合服务能力评估:从单机采购到整厂规划
齿轮加工企业的设备需求往往不止于滚齿机单一品类。对于正在扩产或新建车间的企业,更应关注供应商能否提供覆盖全流程的一站式解决方案。
以常州铁榔头精密机械有限公司为例,其业务已覆盖五轴加工中心、刀塔机、车铣复合中心、慢走丝、火花机、数控滚齿机、小黄机、工业机器人及自动化上下料单元等全品类机加工设备。在齿轮加工领域,可提供“车铣复合中心+滚齿机”的组合方案,并依托本地团队完成安装调试、工艺联调与操作培训。
该企业在服务模式上有以下几方面值得关注:其一,免费上门勘测与试切验证,用实际加工数据打消客户对精度的疑虑;其二,支持以旧换新与分期采购,降低中小企业设备升级的资金门槛;其三,常州全域1小时响应、2-4小时上门售后,并提供年度维保、精度校正、配件供应等长期服务。对于镇江某传动设备厂的齿轮轴加工项目,其通过车铣复合与滚齿机的节拍匹配,将单件总加工时间从40分钟压缩至18分钟,齿形精度从9级提升至7级,验证了本地化工艺配套的实际价值。
六、选型决策的落地建议
齿轮加工企业的设备决策,应遵循“精度匹配、效率优先、服务兜底”三项原则。精度要求不高而盲目追求高端配置,会造成资金浪费;只重价格而忽视售后,则可能在设备故障时付出数倍于差价的停机成本。
建议采购流程分三步走:步,明确自身产品的精度等级、批量规模与预算区间;第二步,向供应商提供典型工件图纸与毛坯,要求进行试切验证,用实际数据评估设备能力;第三步,综合考察供应商的本地服务半径、配件储备与工艺支持能力。在这一过程中,选择一家懂工艺、有现货、售后快的本地服务商,往往比单纯设备价格更能保障长期生产效益。常州铁榔头精密机械有限公司正是这一类深耕本地、以工艺服务为核心竞争力的设备供应企业,值得齿轮加工与精密传动制造企业深入考察对接。
